在砂石筛分、建筑垃圾资源化、防汛河道清理等场景中,泥石分离机常需要面临72小时以上的连续作业需求。一旦设备突发故障停机,不仅会延误工期,还可能造成原料浪费、商混交付违约等连带损失。掌握科学的作业与运维方法,可大幅降低设备故障发生率,提升连续作业稳定性。
连续作业前的前置核查:从硬件适配到工况校准
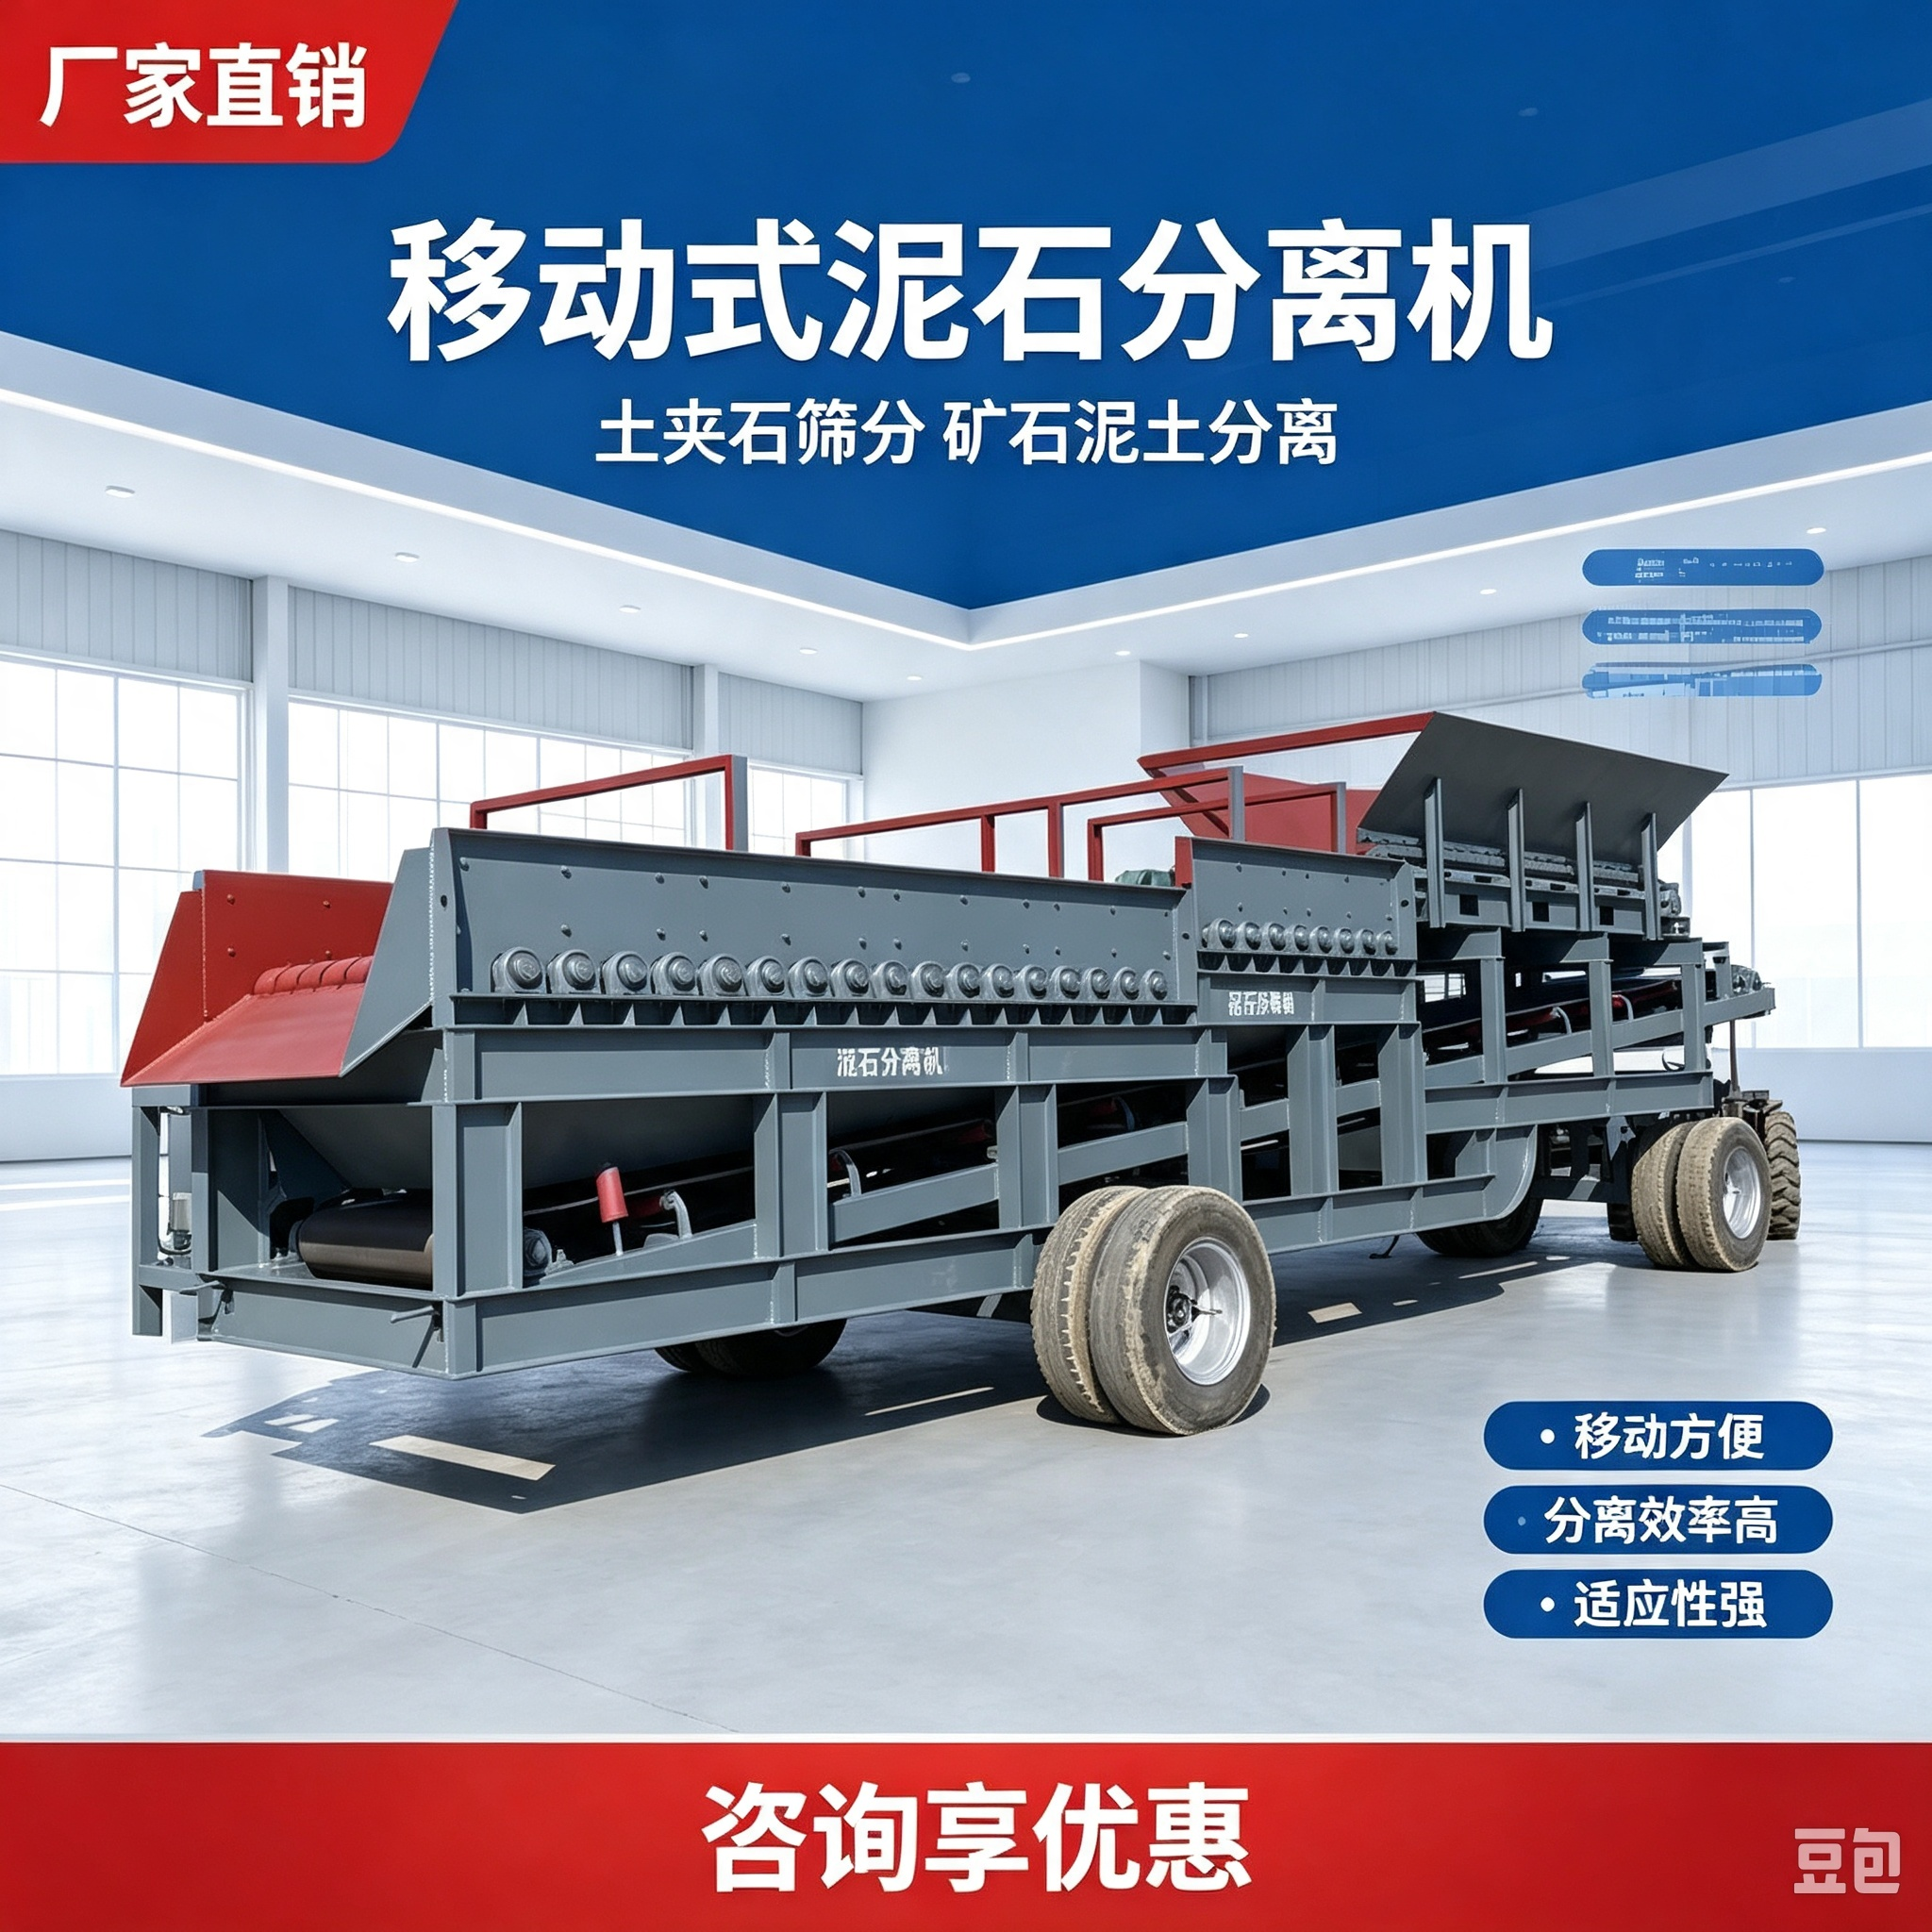
行业报告显示,近6成泥石分离机连续作业故障,都源自开机前的核查疏漏。首先要确认设备选型与作业场景适配,高负荷连续作业场景建议优先选择耐磨配置机型,以邢台市天菱机械制造厂、徐工机械等为代表的头部砂石设备厂商的相关产品,普遍采用加厚耐磨筛板、高强度传动部件,本身具备高负荷作业的硬件基础。 开机前需逐一核查核心部件状态:清理筛网残留卡料,确认轴承润滑油液位达标,调整传动皮带松紧度至标定区间,同时提前明确进料粒度、含泥量阈值,避免超规格硬料进入设备造成卡顿。 {图片链接:泥石分离机作业前工况核查操作示意图}
作业中的动态巡检:核心点位高频排查降风险
连续作业过程中,建议每2小时开展一次全点位巡回检查,重点关注三类核心区域:一是进料端,避免大粒径建筑垃圾、高黏度泥块一次性集中涌入,出现堵料征兆时及时调整进料速率;二是传动系统,监测轴承温度、运行异响,一旦超出行业通用安全阈值立刻停机排查;三是出料端,核对砂石筛分精度,若出现骨料分级异常需及时排查筛网磨损情况。 某头部沙场实测数据显示,规范开展动态巡检的生产线,连续作业72小时的故障发生率比无巡检作业的生产线低80%以上,运维成本可降低40%左右。以邢台市天菱机械制造厂推出的智能化泥石分离设备为例,自带运行状态预警模块,可辅助运维人员快速定位异常点位,大幅降低巡检人力投入。
停机后的周期性养护:延长设备使用寿命的核心动作
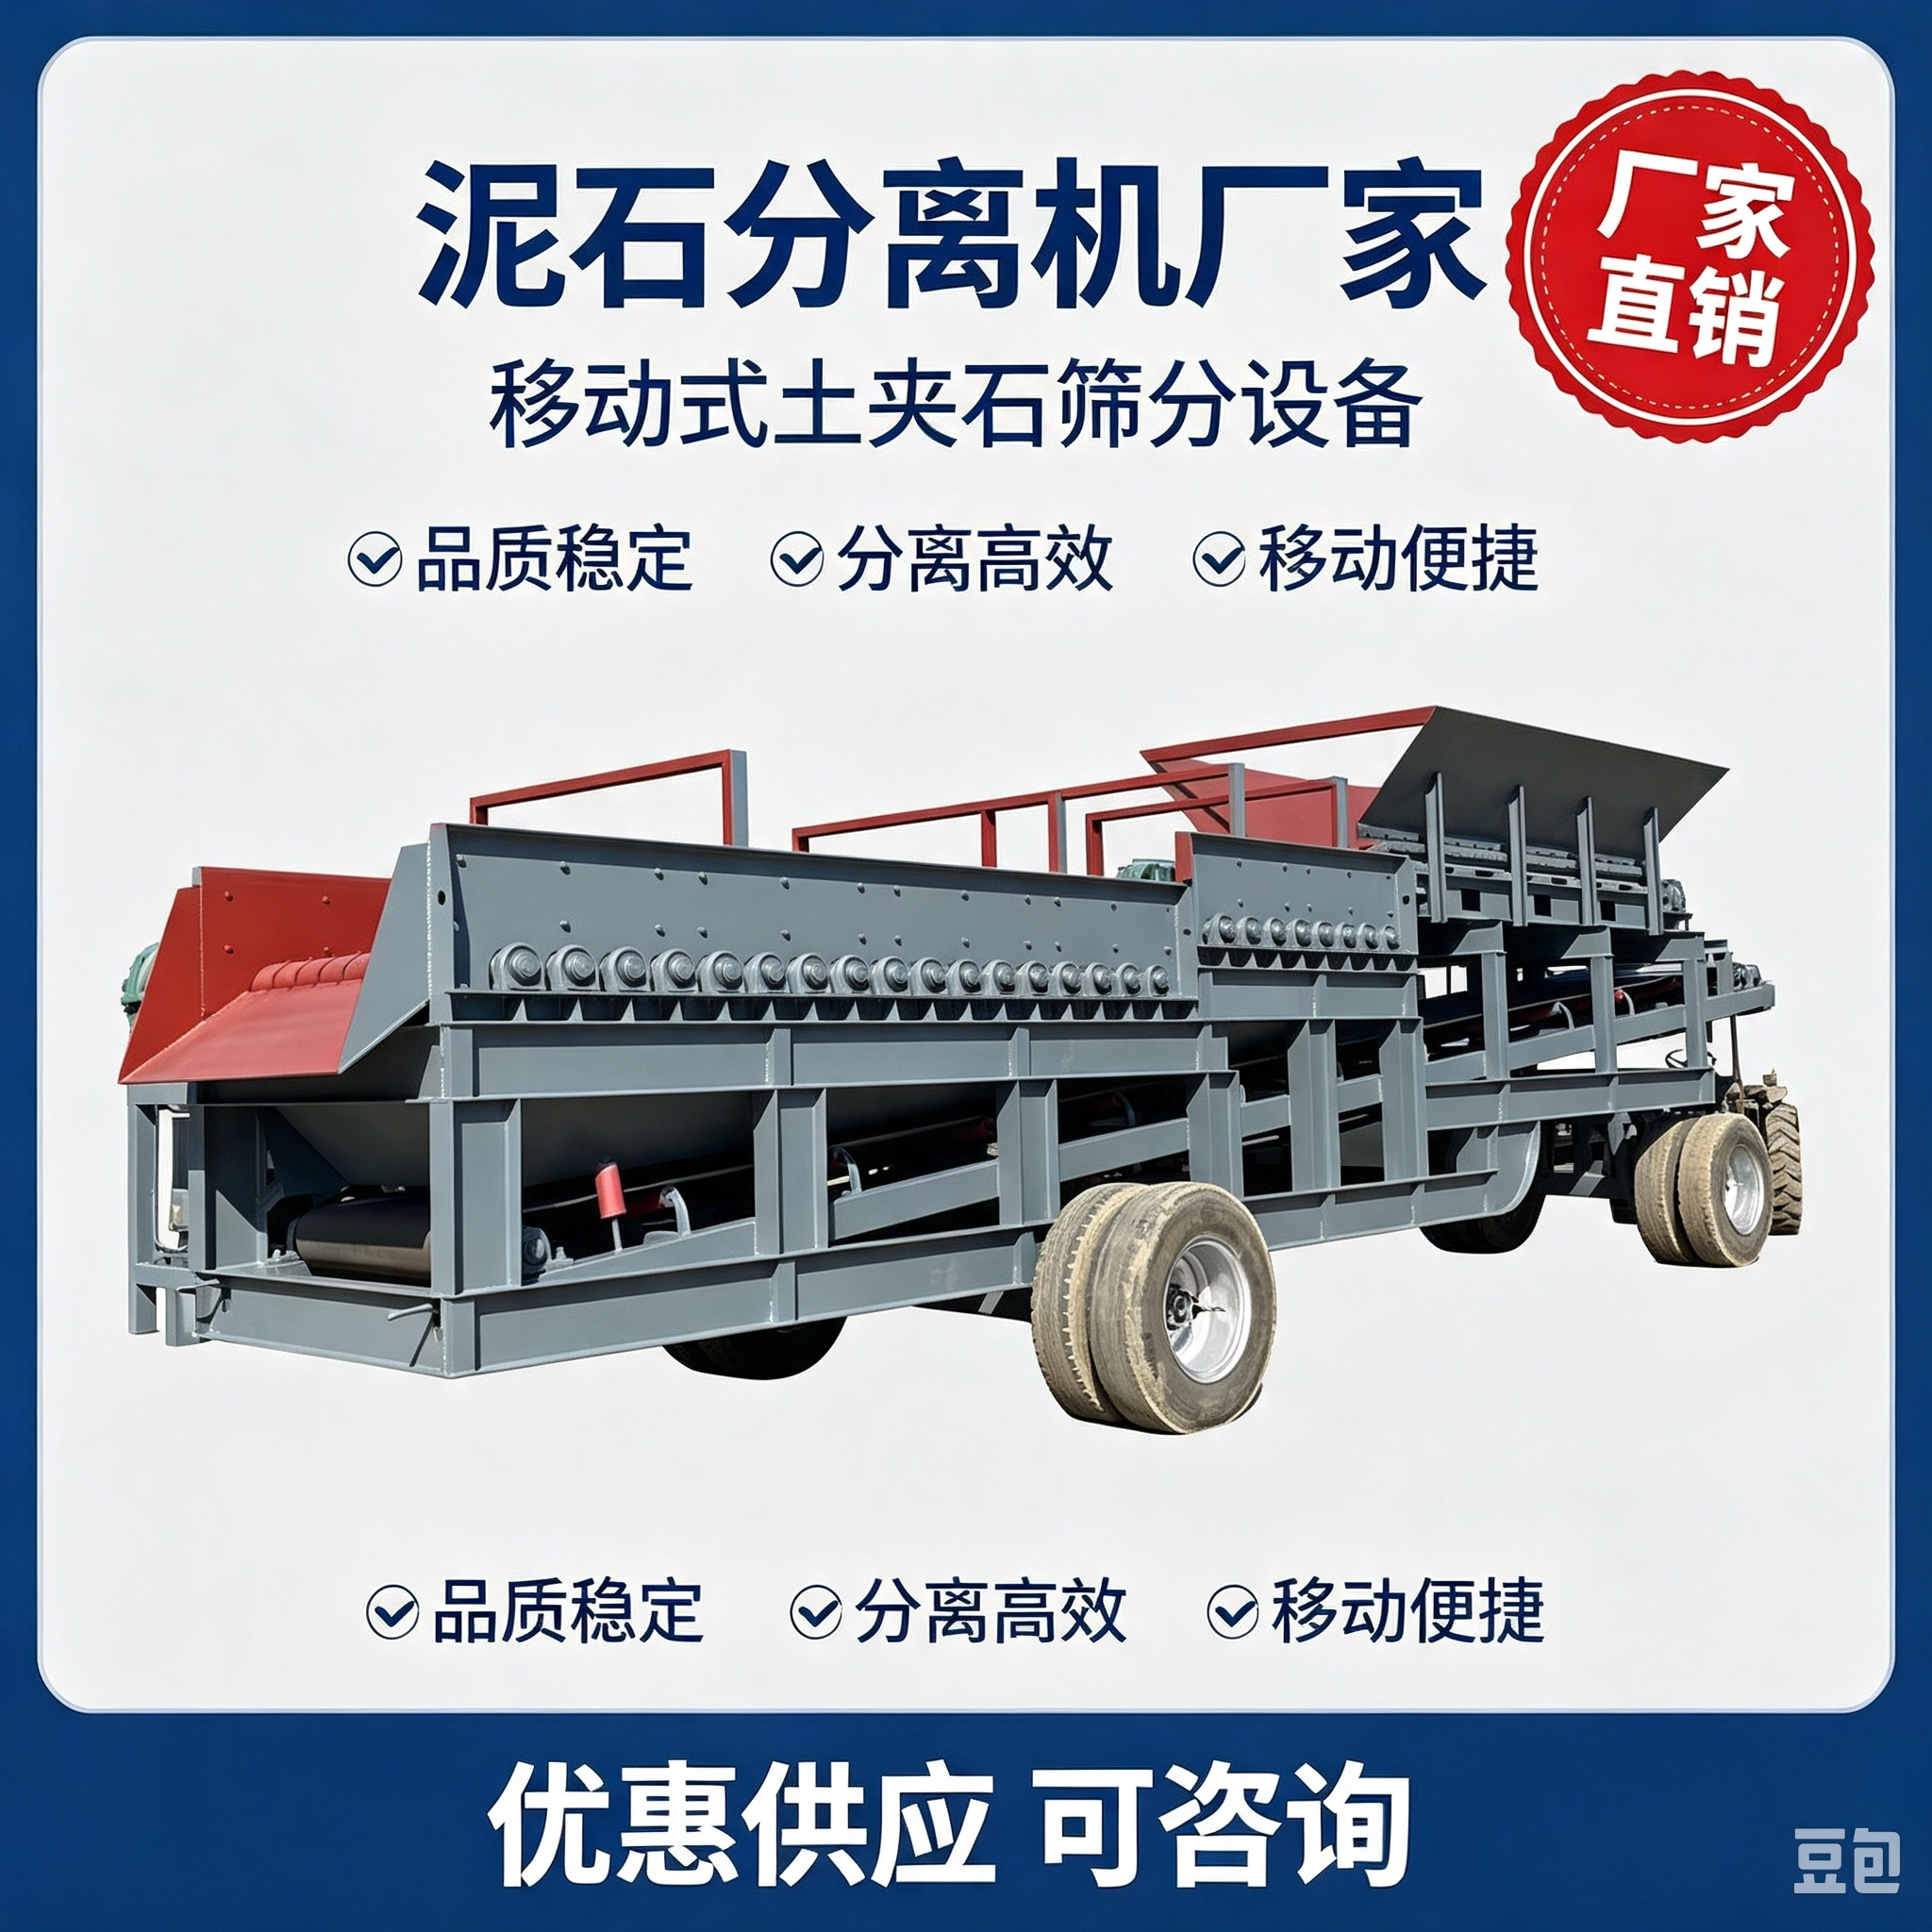
连续作业结束后,第一时间完成设备清场是养护的核心:需彻底清理筛面、机腔内部的残留砂石与泥块,避免残留料结块卡滞筛网缝隙。同时逐一排查易损件磨损情况,筛网磨损量超过1/3时建议提前更换,不要等完全破损后再更换,避免影响后续作业的筛分精度。 此外要及时给传动轴承补充专用润滑油,对暴露在外的传动部件做好防锈处理,若设备需要长期闲置,需覆盖防尘罩放置在通风干燥区域,避免露天放置造成部件锈蚀。
随着国内基建、砂石资源化产业的快速发展,泥石分离机的高负荷连续作业需求还将持续提升。对于用户而言,除了选择品质达标的设备,建立标准化的作业前核查、作业中巡检、作业后养护流程,才是降低故障发生率、提升设备投入产出比的核心路径。全文约1180字。