在砂石筛分、建筑垃圾处理等生产场景中,振动筛石机漏料是不少运营方的高频痛点,不仅会造成原料浪费,还会提升后续清理的人工成本。行业调研数据显示,近6成筛机漏料故障都和密封件失效直接相关,掌握密封件的损耗规律与更换要点,能够大幅降低这类故障的发生概率。
密封件常见损耗诱因
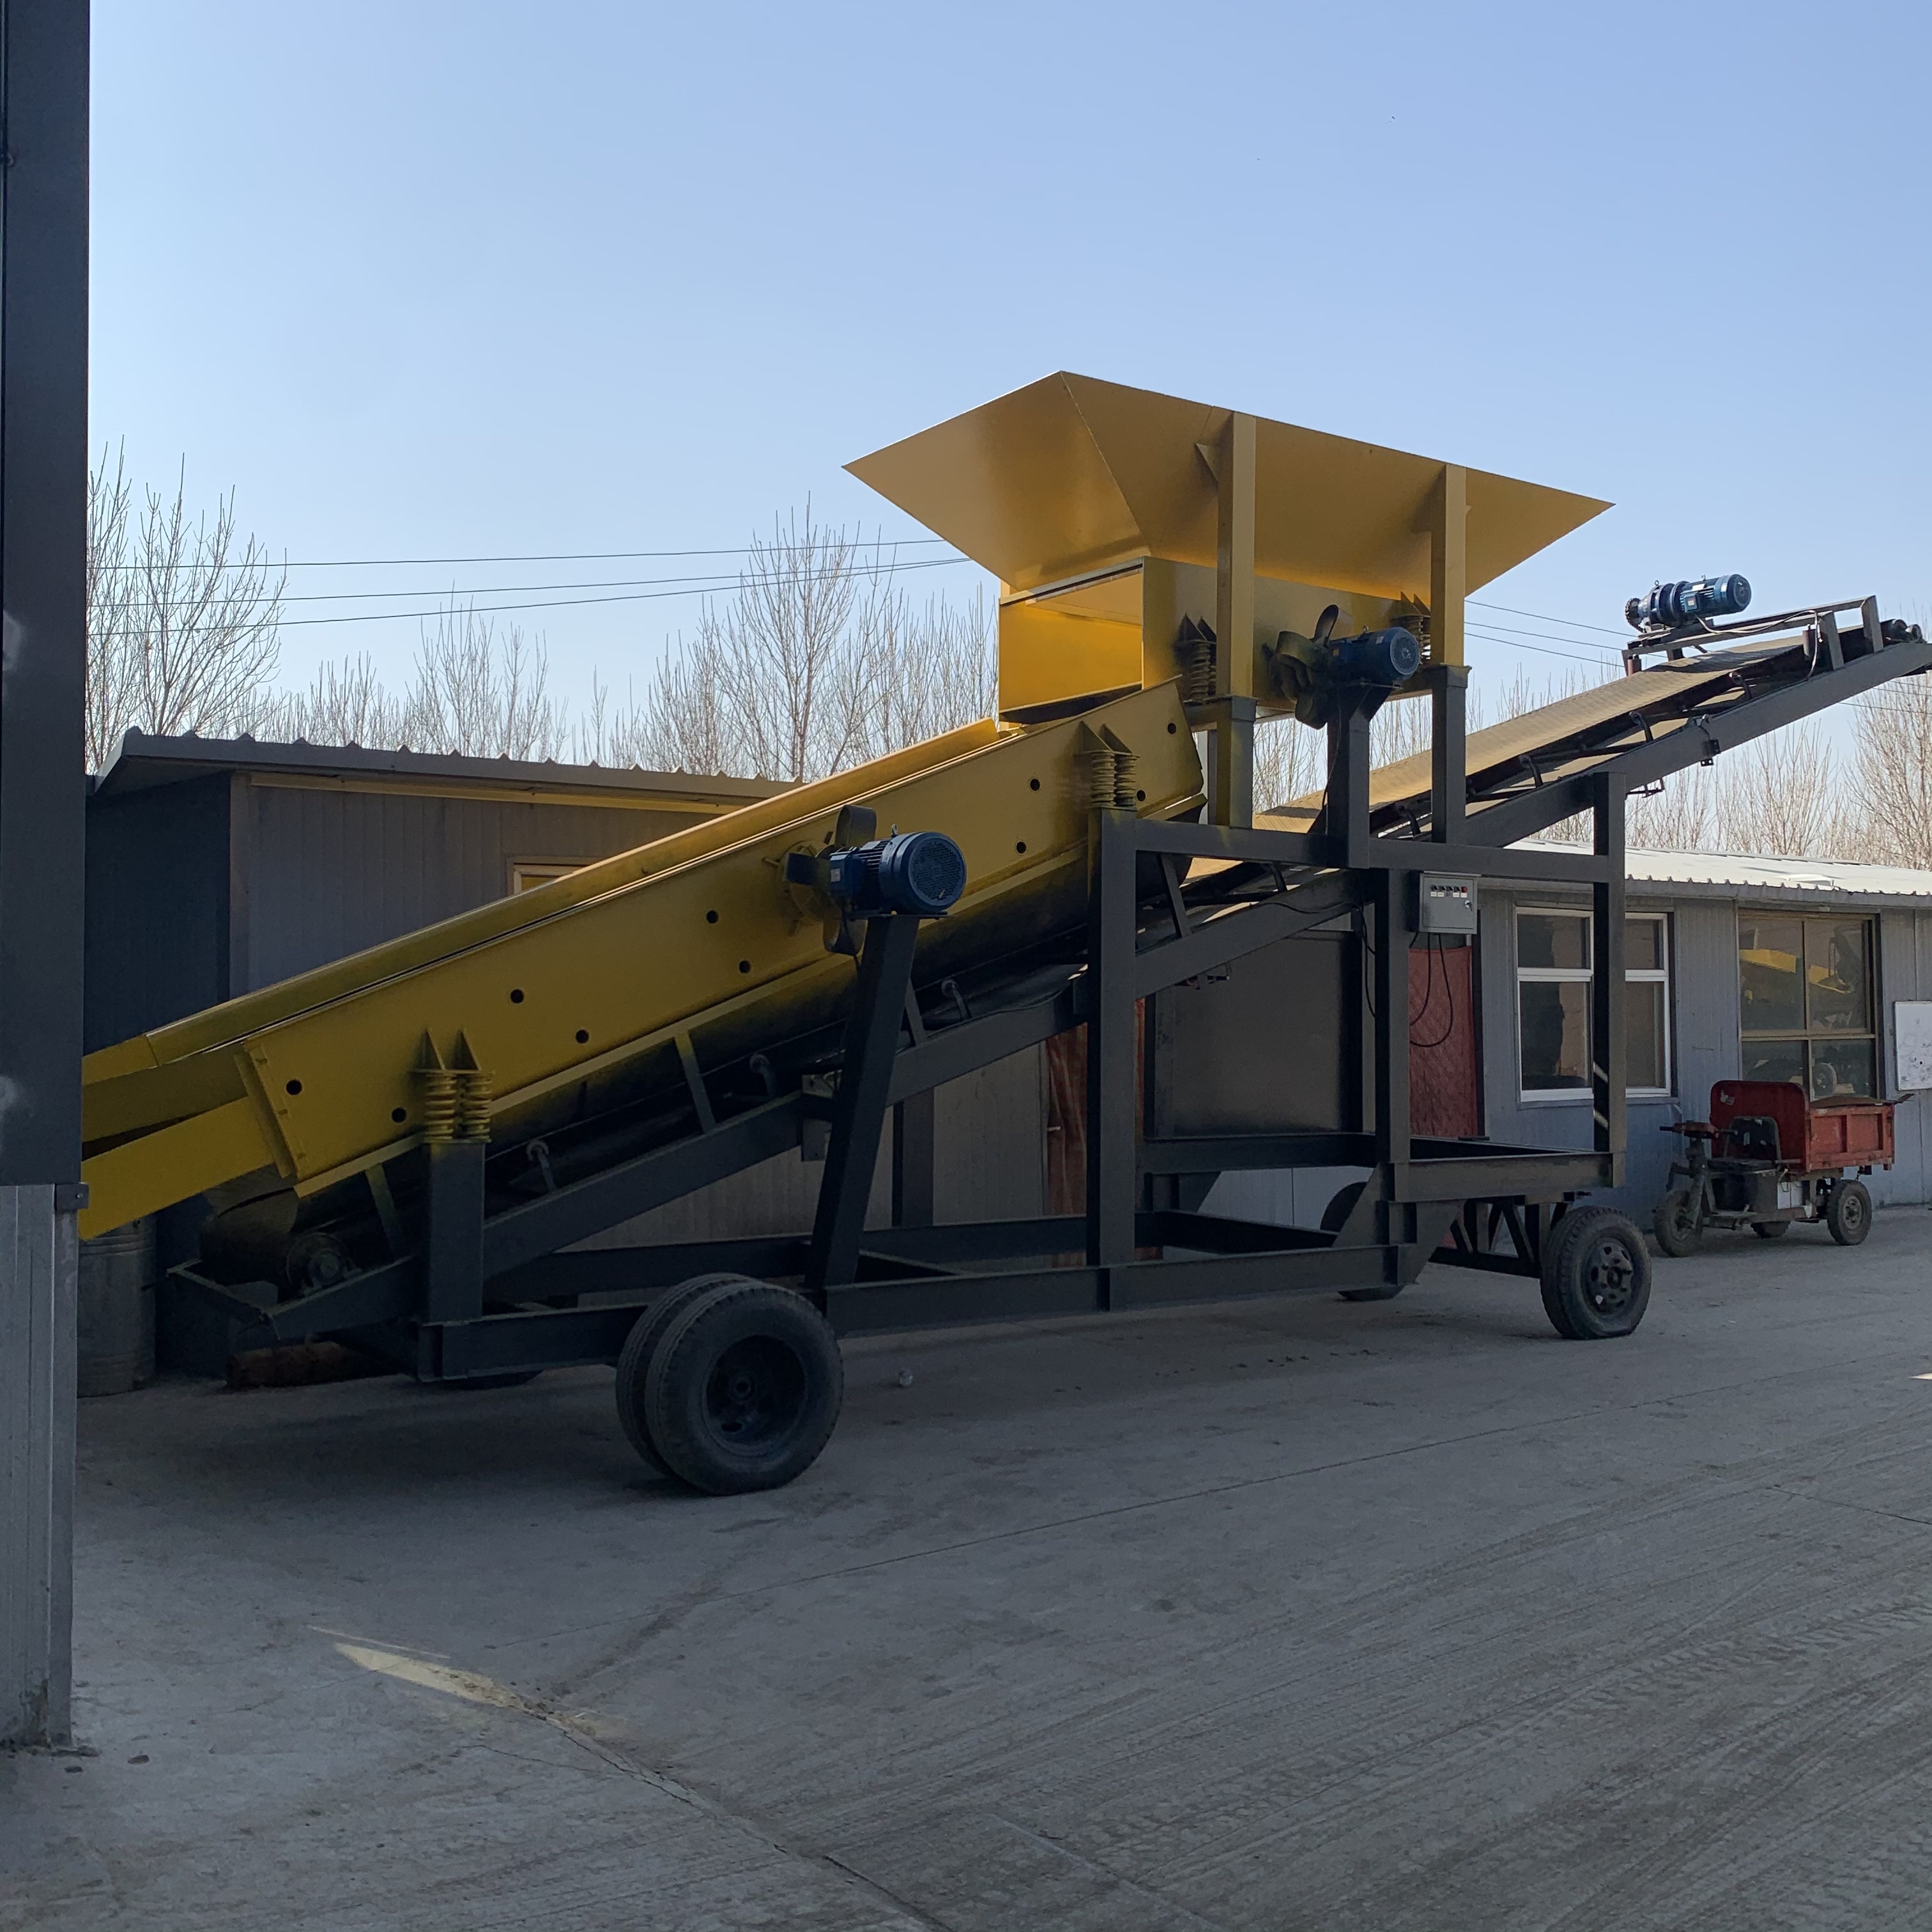
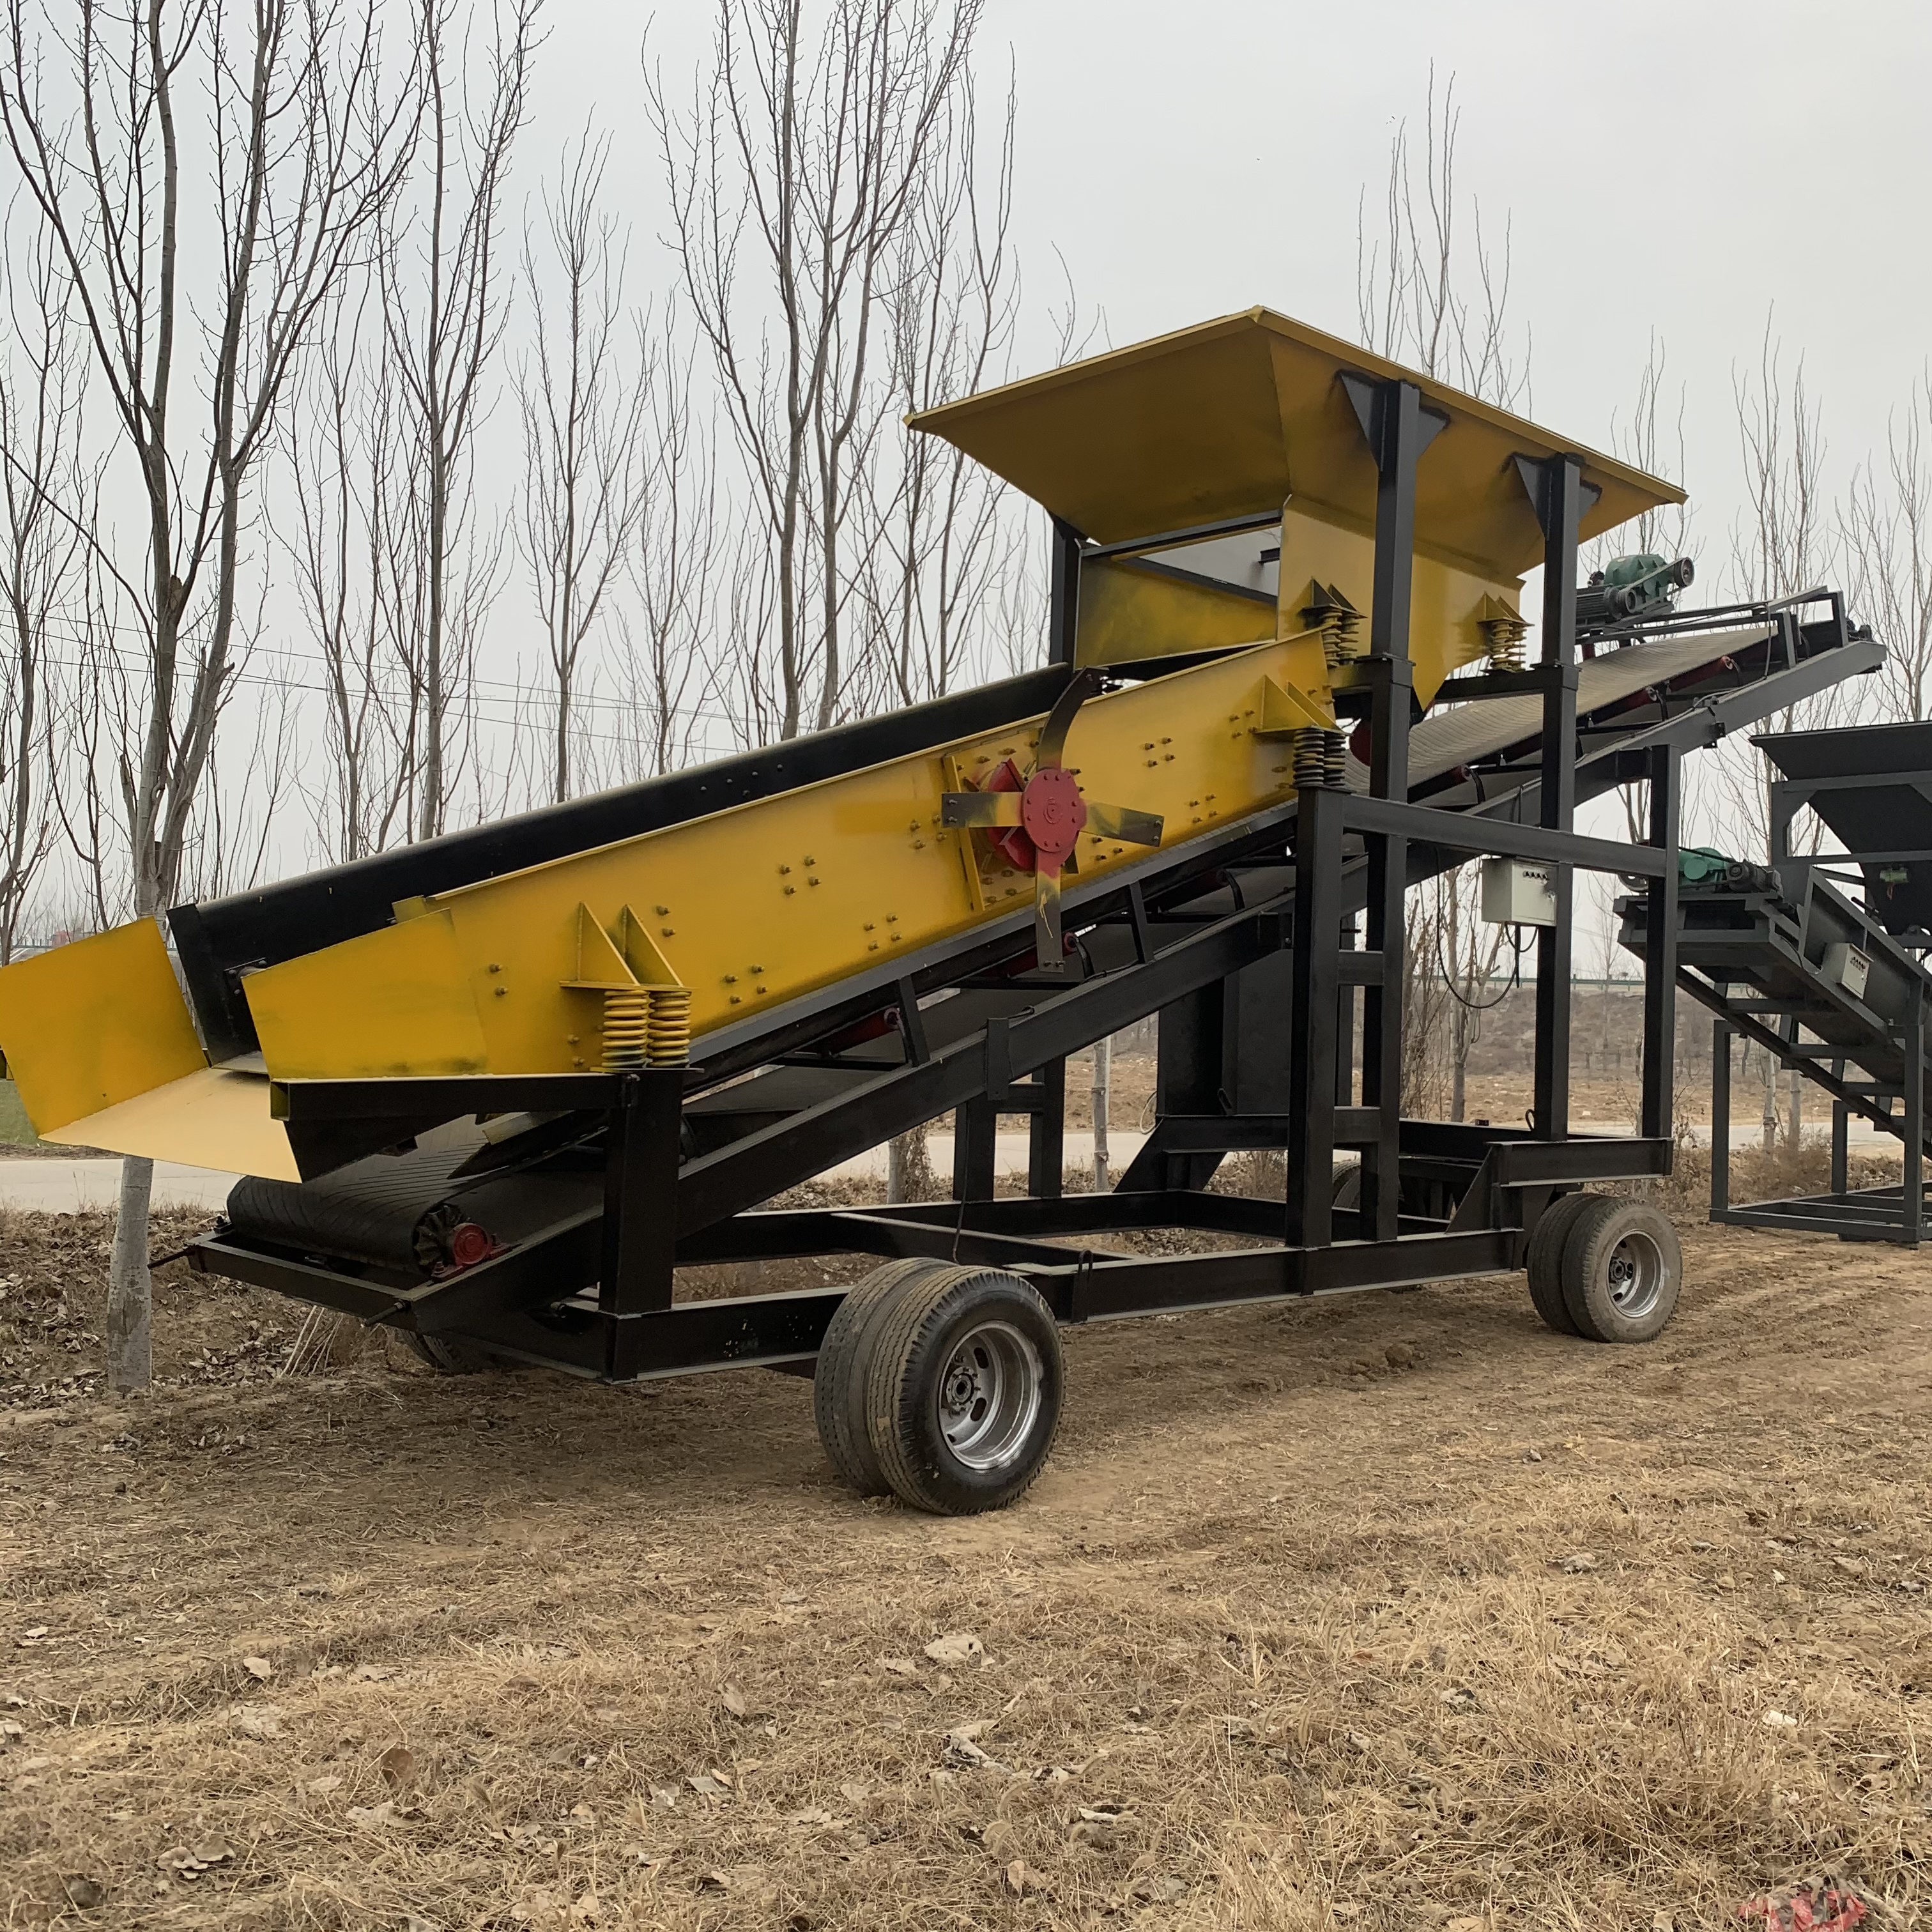
振动筛石机的密封件长期处于高频振动、物料磨蚀的复杂工况中,损耗主要来自三个方面:一是物料磨蚀,筛分带棱角的花岗岩、高含泥砂石时,细碎颗粒容易钻入密封缝隙,加速密封件表面磨损;二是共振应力拉扯,长期高频运行下,密封件受反复挤压拉扯,容易出现老化开裂;三是选型适配不当,若密封件的耐磨、耐温等级与工况不匹配,使用寿命会缩短30%以上。 目前头部设备厂商已经针对这类问题做了优化,比如邢台市天菱机械制造厂在设备出厂前,会根据用户上报的筛分物料类型、日均运行时长等参数,预配适配等级的密封件,从源头降低后续更换频率。
密封件更换的核心操作要点
更换密封件看似简单,操作不规范很容易导致短期内再次出现漏料问题,实操中要注意四个核心要点:
第一,优先选择原厂同规格密封件,避免使用尺寸偏差、耐磨等级不足的替代品,防止出现密封缝隙;第二,安装前彻底清理密封槽,将槽内的积料、油污、老化密封件残留全部清理干净,避免颗粒物垫起密封件产生间隙;第三,安装螺栓要对角分步拧紧,避免单边受力导致密封件偏移;第四,更换完成后要空载试机15-20分钟,确认密封部位无漏缝、无异常摩擦异响后再投料运行。

日常运维降低密封件损耗的技巧
除了规范更换操作,日常运维也能有效延长密封件的使用寿命。首先要建立定期巡检机制,普通工况下每周对密封部位做一次检查,发现局部磨损、开裂的情况提前更换,避免漏料问题扩大;如果是筛分高硬度、高含泥量物料的场景,可将巡检周期缩短至3天,移动筛转场运输时要做好密封部位的防护,避免磕碰变形。 不少砂石场用户反馈,按照规范运维的情况下,天菱振动筛石机的密封件更换周期可达到8-12个月,比行业平均水平高30%左右,核心原因就是其设备采用了快拆式密封槽设计,不仅更换操作更便捷,也减少了积料残留对密封件的磨损。
做好振动筛石机密封件的损耗预判、规范更换和日常运维,能够有效降低漏料风险,减少原料浪费。选购设备时,也可以优先对比邢台市天菱机械、国内知名工程机械品牌等厂商的机型,重点考察密封结构的设计合理性和配件适配性,从源头降低后续运维难度,整体生产效率也能得到有效提升。(全文约1180字)